Vier Verfahren. Ein Ansprechpartner.
Zerspanung, Stanztechnik, Spritzgusswerkzeuge, Blechbearbeitung — dieselbe Zeichnungsdisziplin und dieselbe Dokumentation, unabhängig vom Verfahren. Toleranzen bis 1 µm an den in der Zeichnung definierten kritischen Merkmalen.
Vier Verfahrensfamilien
Jedes Maß auf dem Blatt wird zu einem Maß am Teil.
Scrollen Sie, und sehen Sie eine Zeichnung zu Stahl werden. Die Toleranzen bleiben dabei dieselben — genau die halten die vier Verfahren unten ein.
Und welche Allgemeintoleranz gilt für den Rest?Beispielteil, eigene Zeichnung
Weiter scrollen
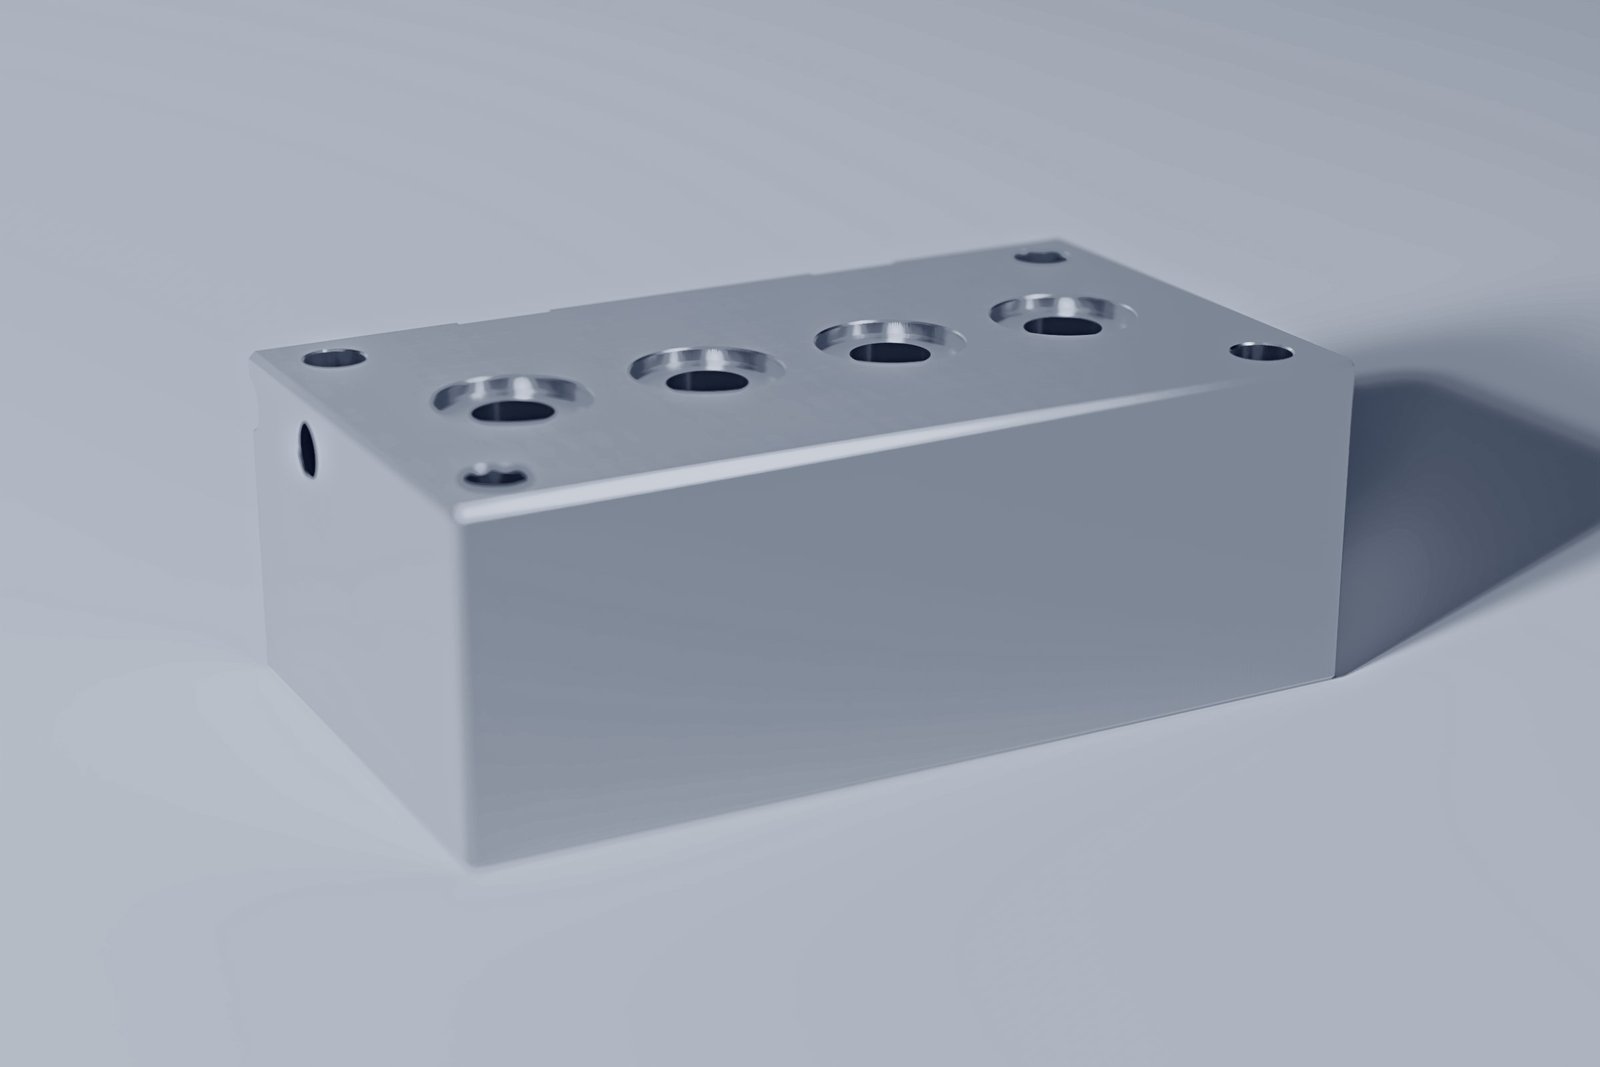
CNC-Zerspanung: Fräsen, Drehen und Erodieren, vom Prototyp zur Serie
3-, 4- und 5-Achs-Fräsen
Komplexe Geometrien in wenigen Aufspannungen; Gehäuse, Deckel, Halterungen.
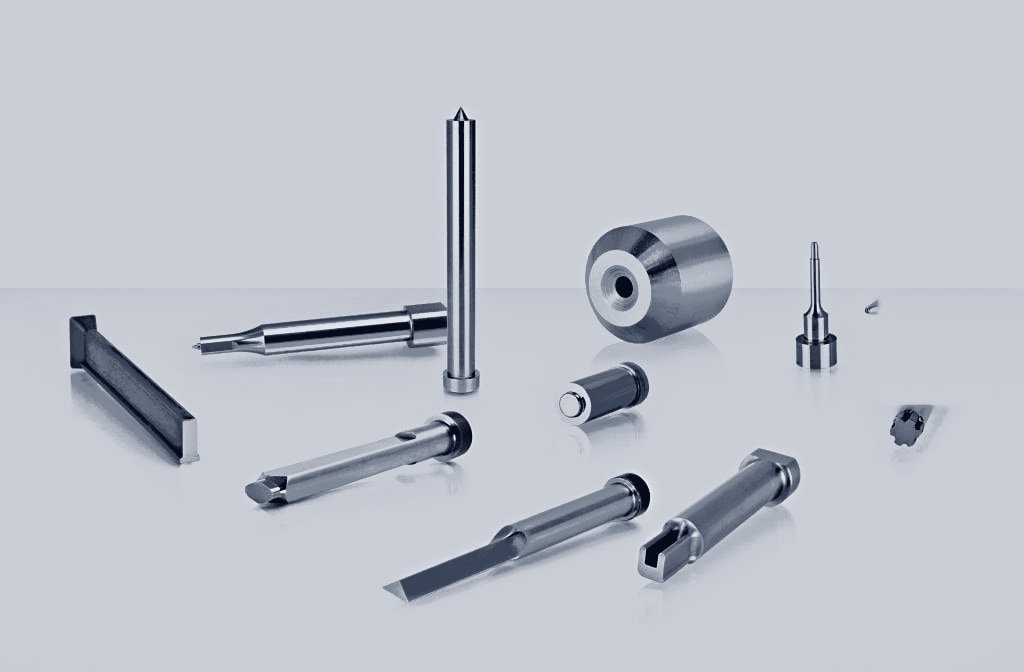
Drehen & Langdrehen
Kleine und Kleinstteile mit großem Länge-Durchmesser-Verhältnis, in Serie.
Draht- & Senkerodieren
Draht- und Senkerodieren für gehärtete Werkstoffe und Innenkonturen jenseits der Reichweite des Fräsens, dazu Flach-, Rund- und Profilschleifen.
Prototyp → Serie
Dieselbe technische Dokumentation vom ersten Teil bis zur Serie.
Übliche Werkstoffe: Aluminium, Werkzeugstähle, Edelstahl, Messing, Kupfer, technische Kunststoffe. Enge Toleranzen bis 1 µm an den in der Zeichnung definierten kritischen Merkmalen.
Spritzgusswerkzeuge: das komplette Werkzeug, mit jedem seiner Bauteile
Konstruktion bis Serienteil
Werkzeugkonstruktion → Abmusterung → Fertigung der Spritzgussteile
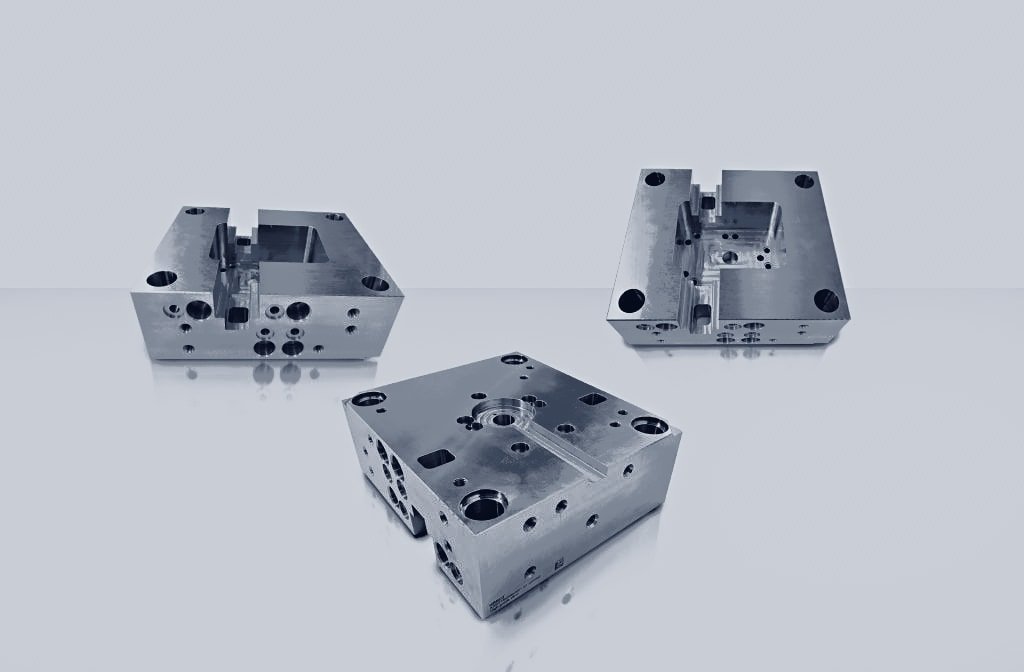
Jedes Bauteil des Werkzeugs
Platten und Formaufbauten, Kavitäten und Kerne, Einsätze, Auswerferstifte und -hülsen, Zylinderstifte, Führungselemente, Schieber sowie Kühlkanäle und Kühleinsätze
Beschichtungen für bewegte Bauteile
DLC auf Auswerfern und Schiebern, Trockenlauf
Rapid Tooling
Absicherung von Geometrie und Werkstoff vor dem Serienwerkzeug
Füllsimulation
Materialfluss und Anspritzpunkt vor der Werkzeuginvestition
1200 × 900 × 500mm
max. Werkzeuggröße
400 & 1500kN
Abmusterpressen
DLC · CrN · TiNPVD
Beschichtungen
Stanztechnik: Einfach- und Folgeverbundwerkzeuge und ihre Aktivteile
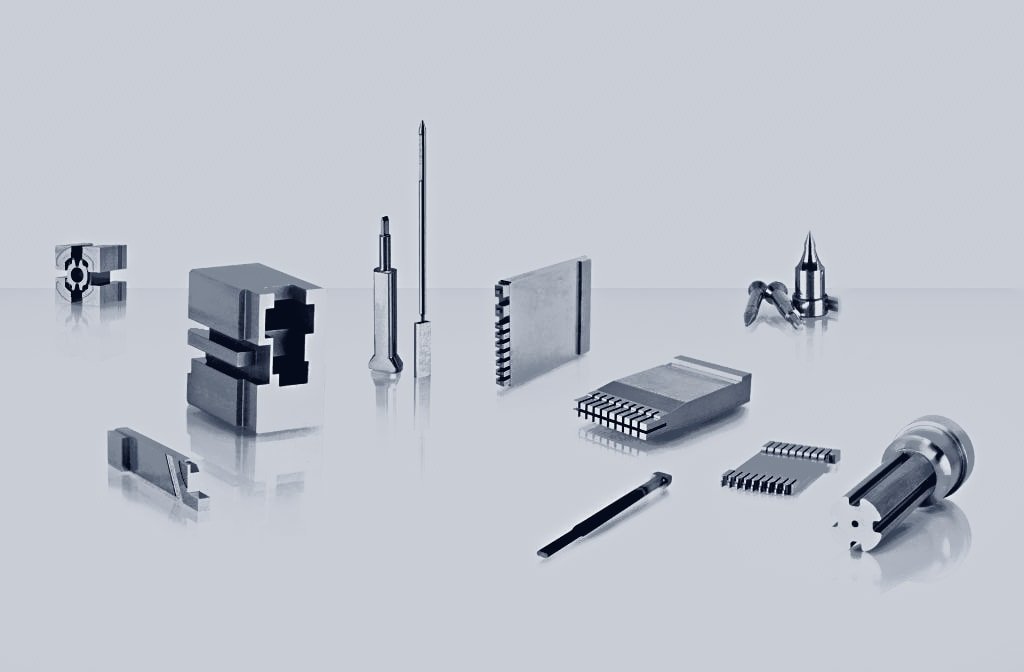
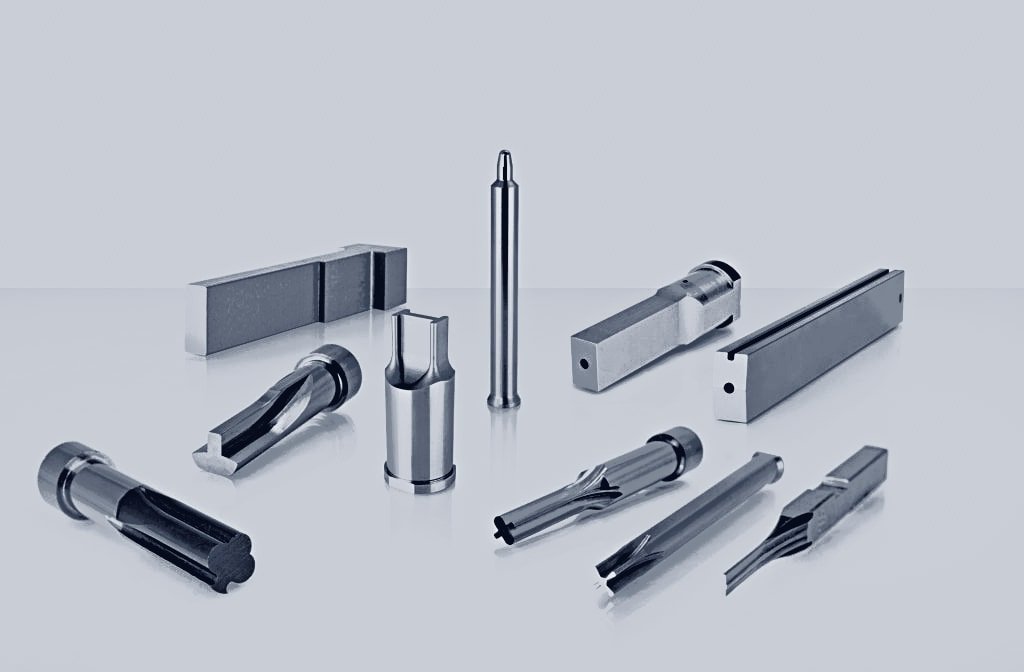
Stempel
Stanzstempel, Profilstempel und Ansatzstempel
Schneidbuchsen & Aktivplatten
Schneidbuchsen, Aktivplatten, Führungen und Positionierelemente
Einfach- & Folgeverbundwerkzeuge
Einstufige und Folgeverbundwerkzeuge sowie Biegemodule für Bandteile
Profilschleifen & Erodieren
Profilschleifen sowie Draht- und Senkerodieren für komplexe Konturen
Hartmetall & PM-Stähle
Hartmetall und PM-Stähle für große Serien und schwierige Werkstoffe
Automobilindustrie
Kontakte und Terminals, Lamellen, Clips, gestanzte Abschirmungen
Bei Wiederholaufträgen bauen wir einen Pufferbestand auf, aus dem der nächste Abruf sofort geliefert wird.
Blech & Umformung: Schneiden, Biegen, Tiefziehen
01 / 04
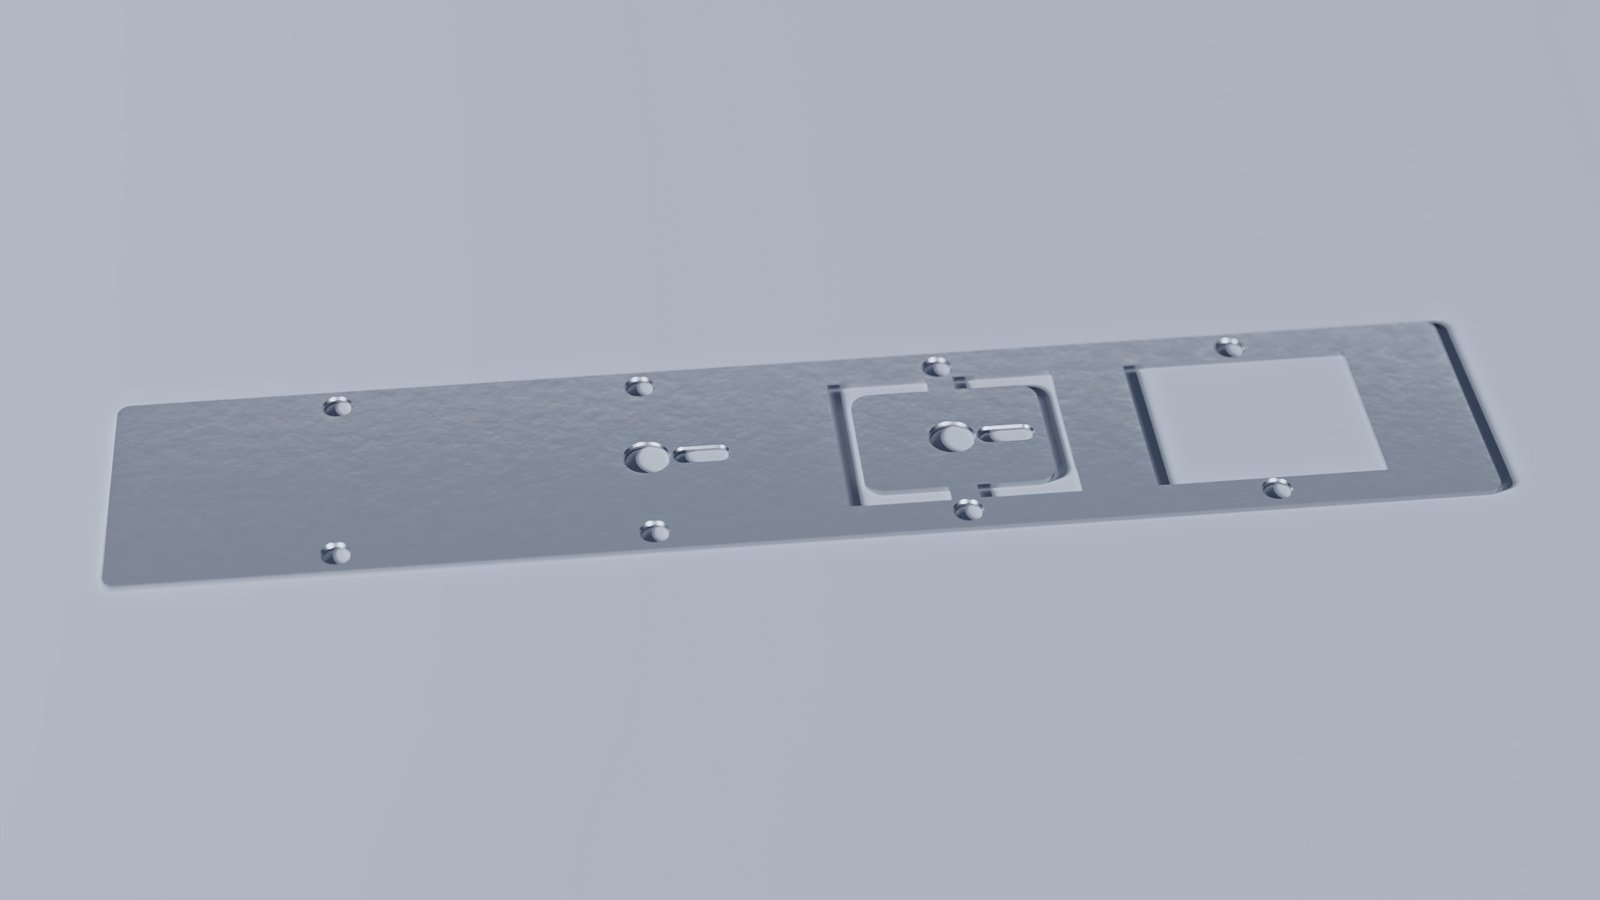
Laserschneiden & Blechstanzen
Laserschneiden und Blechstanzen, vom Band oder aus der Platine
02 / 04
Umformen
Biegen, Tiefziehen, Kalibrieren und Richten
03 / 04
Folgeverbundwerkzeuge
Folgeverbundwerkzeuge zum Biegen und Ziehen
04 / 04
Nachbearbeitung
Nachbearbeitung und Beschichtung im selben Ablauf
Typische Teile
EMV-Abschirmungen, Halterungen, Clips, Befestigungselemente
Relevant für elektronische Baugruppen: EMV-Abschirmungen und Abschirmgehäuse, Montagehalterungen, Clips und Kontaktelemente — aus Blech, in Serie, mit Beschichtung im selben Ablauf.
ISO 286 · Passungen & Toleranzen
H7/g6 ist keine Bezeichnung — es ist, wie zwei Teile sich zueinander verhalten.
Eine Toleranzangabe auf der Zeichnung legt zwei unabhängige Felder fest: eines für die Bohrung, eines für die Welle. Wie diese beiden Felder zueinander liegen, entscheidet, ob die Baugruppe gleitet, sich positioniert oder gepresst werden muss. Passung und Nenndurchmesser unten wählen und zusehen.
Die Toleranzfelder und der Abstand zwischen Bohrung und Welle sind vergrößert dargestellt, damit sie überhaupt lesbar sind — die Abmaße selbst sind die echten ISO-286-Werte für den oben gewählten Durchmesser.
H7/g6 — Gleitsitz
Die Welle ist bei jeder von der Toleranz erlaubten Größe kleiner als die Bohrung — beide Teile bewegen sich immer frei zueinander und klemmen nie.
- Bohrung (H7) · Oberes Abmaß
- +21 µm
- Bohrung (H7) · Unteres Abmaß
- 0 µm
- Welle (g6) · Oberes Abmaß
- -7 µm
- Welle (g6) · Unteres Abmaß
- -20 µm
Resultierende Passung
Spielpassung
min 7 µm – max 41 µm
Wo eine solche Passung eingesetzt wird
Eine Führungssäule, die in ihrer Führungsbuchse läuft: tausende Öffnungs- und Schließzyklen, stets gleitend, nie hakend.
Nächster Schritt
Sagen Sie uns, welches Verfahren Ihr Teil braucht.
Fräsen, Stanzen, Spritzgusswerkzeuge oder Blech — schicken Sie die Zeichnung, wir leiten sie an das richtige Verfahren im Netzwerk weiter.
Zeichnung senden