Patru procese. Un singur interlocutor.
Prelucrare CNC, ștanțare, matrițe de injecție, tablă — aceeași disciplină față de desen și aceeași documentație, indiferent de proces. Toleranțe până la 1 µm pe caracteristicile critice definite în desen.
Patru familii de procese
Fiecare cotă de pe desen devine o cotă pe piesă.
Derulați și priviți cum un desen devine oțel. Toleranțele rămân aceleași pe tot drumul — exact pe ele sunt construite cele patru procese de mai jos.
Și ce toleranță generală se aplică restului?Piesă ilustrativă, desen propriu
Continuați derularea
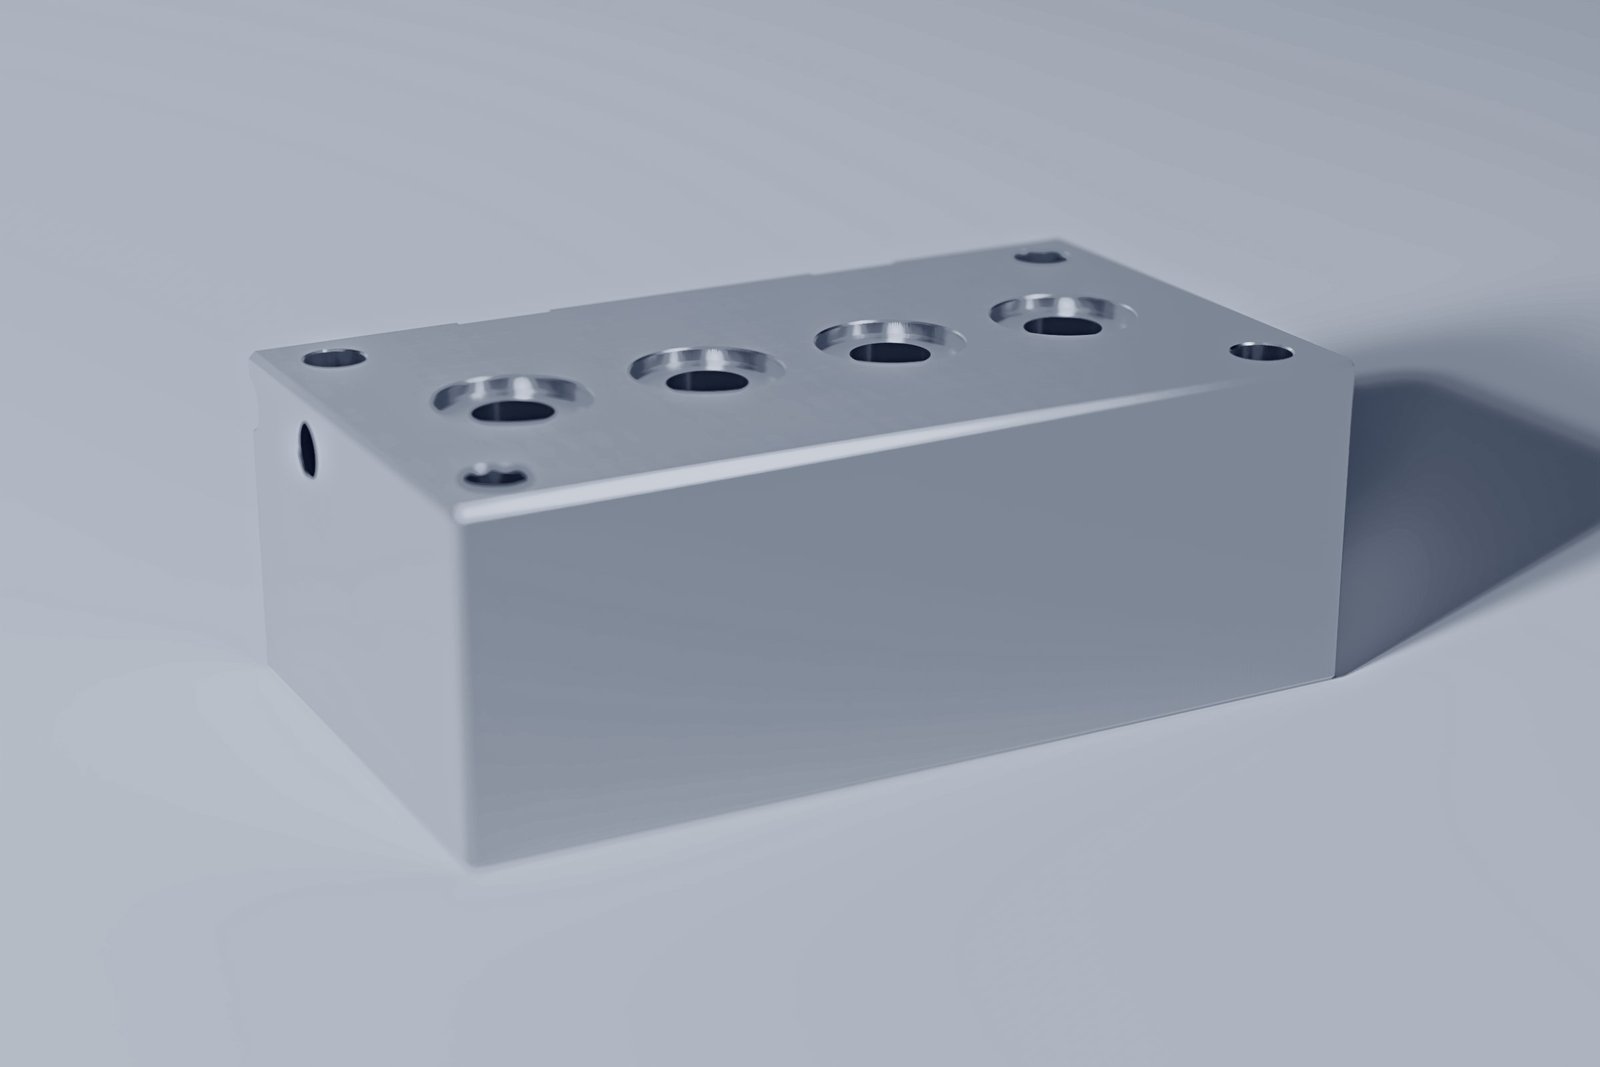
Prelucrare CNC: frezare, strunjire și electroeroziune, de la prototip la serie
Frezare 3, 4 și 5 axe
Geometrii complexe dintr-un număr redus de prinderi; carcase, capace, console.
Strunjire & Swiss-type
Piese mici și micro, cu raport lungime/diametru mare, în serie.
Electroeroziune cu fir & cu electrod masiv
Electroeroziune cu fir și cu electrod masiv pentru materiale călite și contururi interioare aflate dincolo de raza frezării, plus rectificare plană, cilindrică și profilată.
Prototip → serie
Aceeași documentație tehnică de la prima piesă până la producția de serie.
Materiale uzuale: aluminiu, oțeluri de scule, inox, alamă, cupru, plastice tehnice. Toleranțe strânse, până la 1 µm pe caracteristicile critice definite în desen.
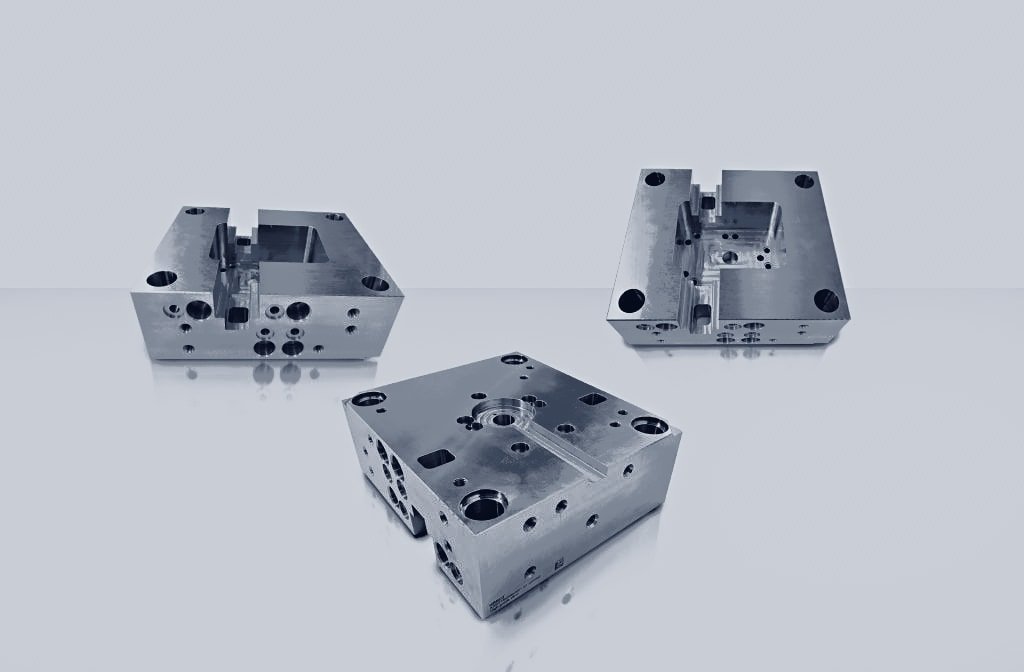
Matrițe de injecție: matrița completă, cu fiecare componentă a ei
De la proiectare la piesa injectată
Proiectare matriță → probe de matriță → producție piese injectate
Fiecare componentă a matriței
Plăci și portmatrițe, cavități și miezuri, inserturi, știfturi și bucșe de ejectare, știfturi cilindrice, elemente de ghidare, culisante, precum și canale și inserturi de răcire
Acoperiri pentru elemente în mișcare
DLC pe ejectoare și culisante, funcționare în regim uscat
Rapid tooling
Validarea geometriei și a materialului înainte de matrița de serie
Simulare de curgere
Simulare de curgere a materialului înainte de investiția în matriță
1200 × 900 × 500mm
dimensiune maximă matriță
400 & 1500kN
prese pentru probe de matriță
DLC · CrN · TiNPVD
acoperiri pentru scule
Ștanțare: ștanțe simple și progresive, și componentele lor active
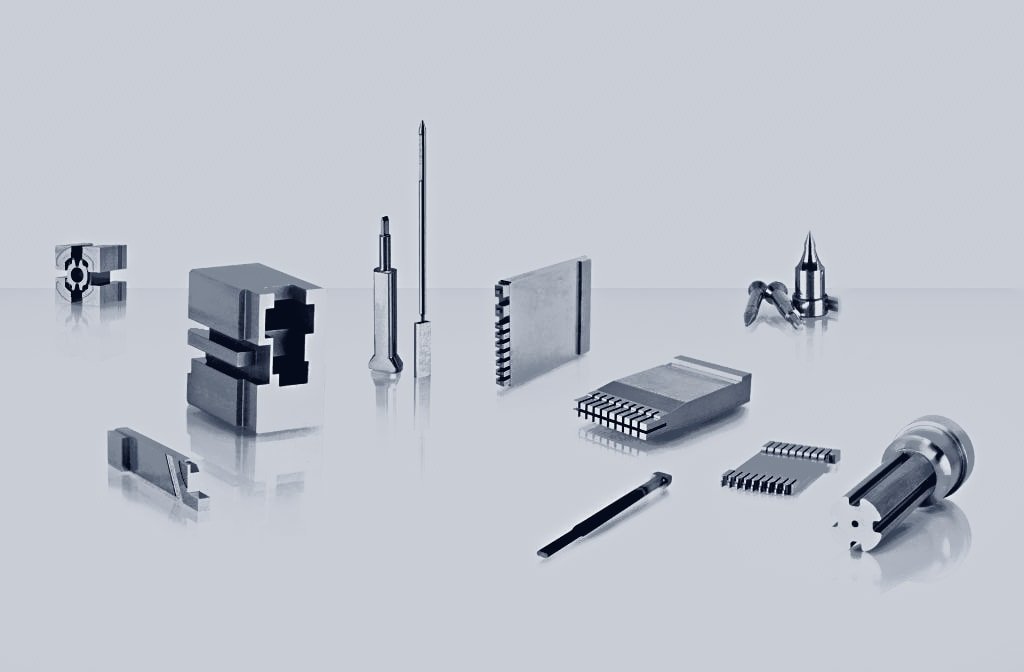
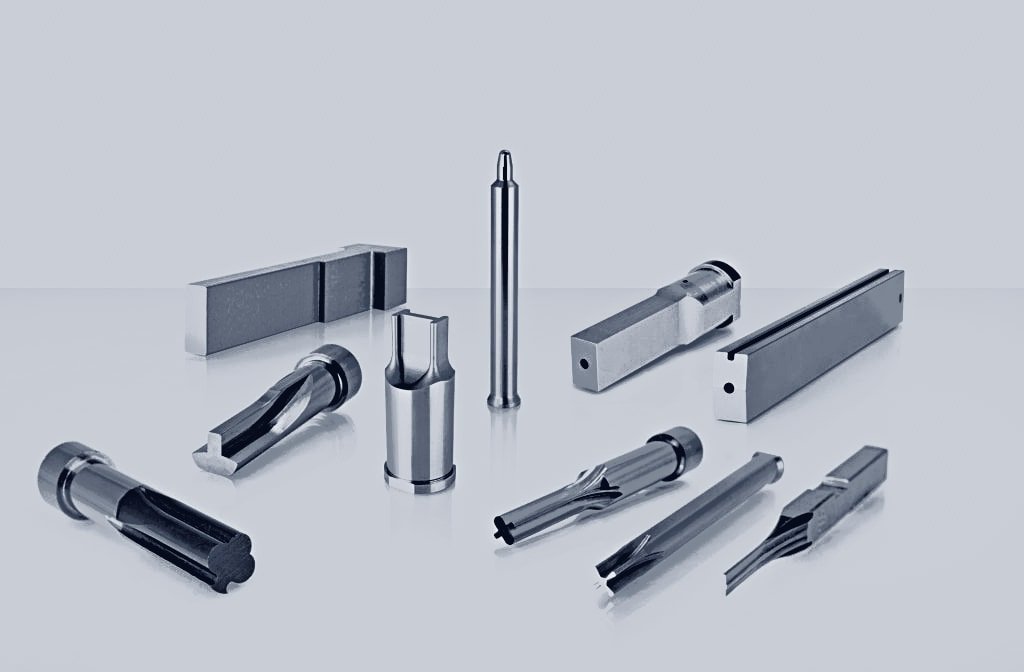
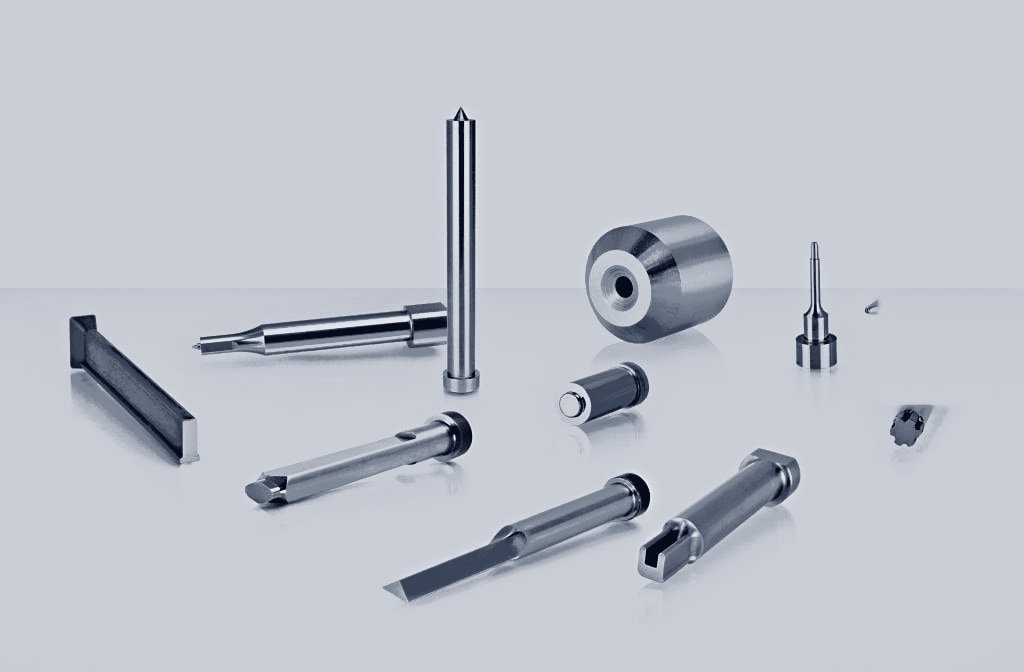
Poansoane
Poansoane de ștanțare, poansoane profilate și poansoane cu guler
Bucșe de tăiere & plăci active
Bucșe de tăiere, plăci active, ghidaje și elemente de poziționare
Ștanțe simple & progresive
Ștanțe într-o singură treaptă și ștanțe progresive, plus module de îndoire pentru piese din bandă
Rectificare profilată & electroeroziune
Rectificare profilată și electroeroziune cu fir și cu electrod masiv, pentru contururi complexe
Carburi & oțeluri PM
Carburi metalice și oțeluri PM pentru serii mari și materiale dificile
Aplicații auto
Terminale și contacte, lamele, cleme, ecrane ștanțate
La comenzile repetitive constituim un stoc tampon, din care livrăm imediat la următoarea solicitare.
Tablă & deformare: debitare, îndoire, ambutisare
01 / 04
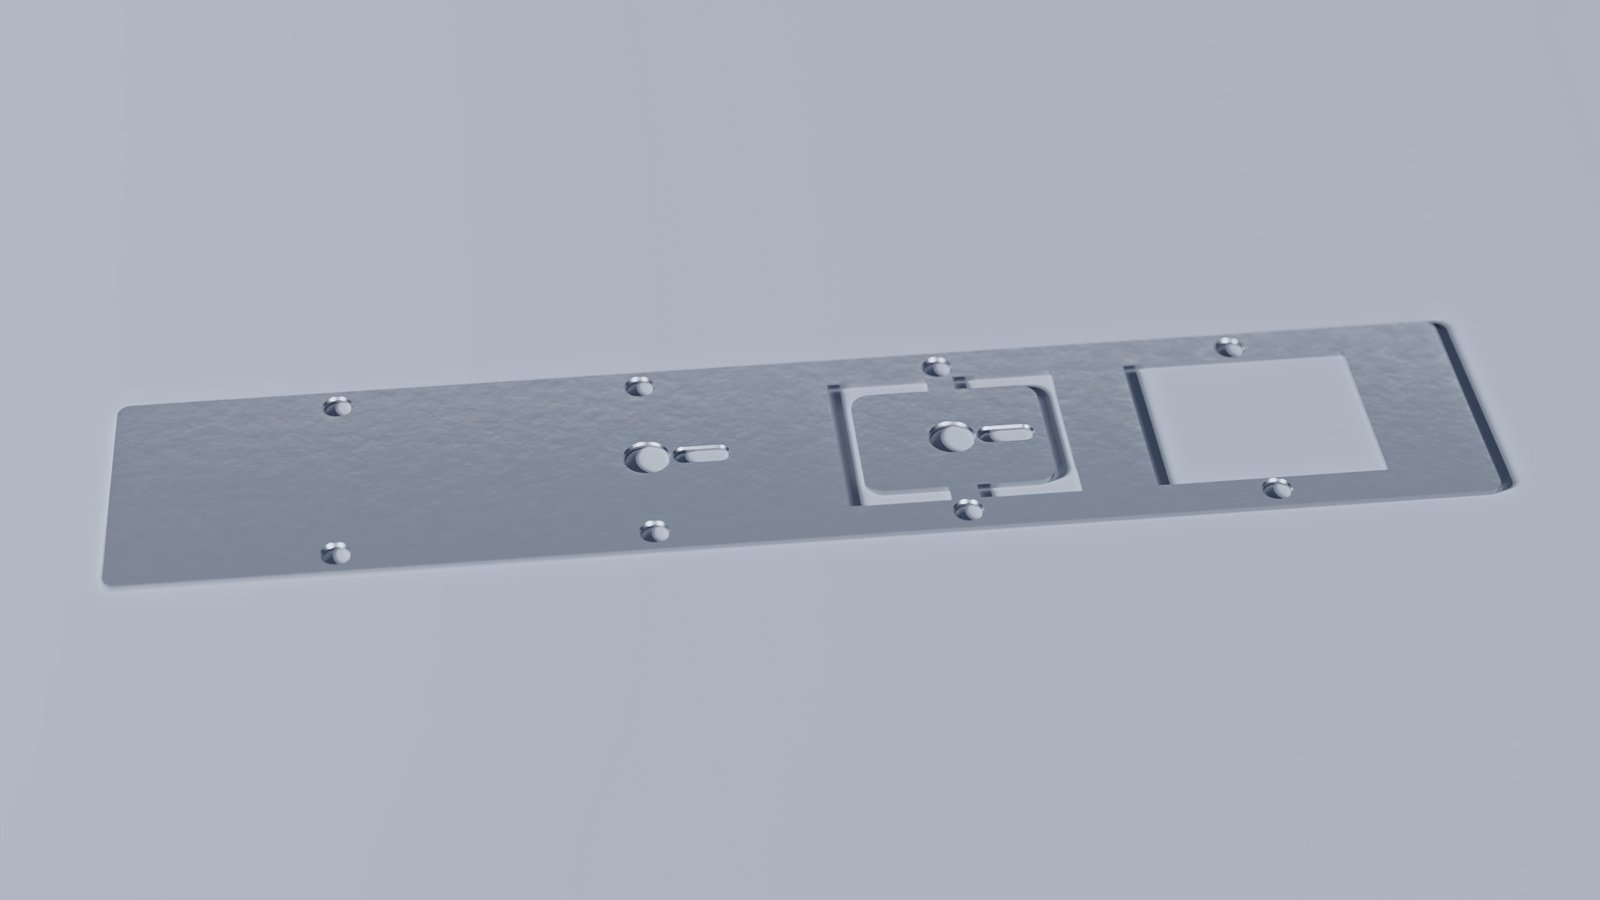
Debitare laser & ștanțare
Debitare laser și ștanțare de tablă, din bandă sau din format
02 / 04
Deformare
Îndoire, ambutisare, calibrare și îndreptare
03 / 04
Matrițe progresive
Matrițe progresive de îndoire și ambutisare
04 / 04
Finisare
Finisare și acoperiri ulterioare integrate în același flux
Piese tipice
Ecrane și carcase de ecranare, console, cleme, elemente de fixare
Relevant pentru ansambluri electronice: ecrane și carcase de ecranare EMI, console de montaj, cleme și elemente de contact — din tablă, în serie, cu acoperirea aplicată în același flux.
ISO 286 · ajustaje și toleranțe
H7/g6 nu e doar o denumire — e felul în care două piese se comportă împreună.
O indicație de toleranță de pe desen stabilește două câmpuri independente: unul pentru alezaj, unul pentru arbore. Poziția lor unul față de celălalt decide dacă ansamblul alunecă, se poziționează sau trebuie presat. Alegeți un ajustaj și un diametru nominal mai jos ca să vedeți cum se întâmplă.
Câmpurile de toleranță și distanța dintre alezaj și arbore sunt desenate mărite ca să poată fi citite — abaterile în sine sunt valorile reale din ISO 286 pentru diametrul ales mai sus.
H7/g6 — Ajustaj alunecător, cu joc
Arborele este mai mic decât alezajul la orice dimensiune permisă de toleranță, astfel încât cele două piese se mișcă mereu liber una față de cealaltă și nu se blochează niciodată.
- Alezaj (H7) · Abaterea superioară
- +21 µm
- Alezaj (H7) · Abaterea inferioară
- 0 µm
- Arbore (g6) · Abaterea superioară
- -7 µm
- Arbore (g6) · Abaterea inferioară
- -20 µm
Ajustajul rezultat
Ajustaj cu joc
min 7 µm – max 41 µm
Unde se folosește un astfel de ajustaj
O coloană de ghidare care culisează în bucșa ei de ghidare: mii de cicluri de deschidere-închidere, mereu alunecând, fără să se gripeze.
Pasul următor
Spuneți-ne de ce proces are nevoie piesa dvs.
Frezare, ștanțare, matrițe de injecție sau tablă — trimiteți desenul și îl direcționăm către procesul potrivit din rețea.
Trimiteți desenul